

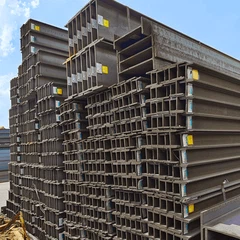


Q1:Які ключові кроки в гарячій ході Н-промені?
A1:Гаряче руйнування починається з переігрівання заготовки сталі до 1200 градусів у печі. Опалювана заготовка проходить через грубі млини, утворюючи форму "собаки-кістки". Universal стоїть форми фланців та веб -сайту одночасно. Кінцеві проходи забезпечують точні розміри допуску. Охолоджуючі грядки поступово знижують температуру, щоб запобігти викривленню. Пост-прокат, H-промені проходять випрямлення та ультразвукове тестування на дефекти.
Q2:Як термомеханічна контрольована обробка (TMCP) покращує властивості Н-променя?
A2:TMCP поєднує в собі кероване прокатання та прискорене охолодження для вдосконалення структури зерна. Це підвищує міцність на врожайність (до 550 МПа) і міцність. Знижений вміст вуглецю мінімізує проблеми з зварювальністю. Процес виключає необхідність після обторної термічної обробки. Програми включають стійкі до землетрусу будівлі та офшорні платформи.
Q3:Які виклики виникають під час веб-центрування H-BAM?
A3:Веб -нерівність спричиняє нерівномірне розподіл стресу та вигинні ризики. Системи вирівнювання, керовані лазером, регулюють роликові позиції в режимі реального часу. Асиметричне охолодження під час прокатки посилює помилки, що зосереджуються. Перевірки після виробництва Використовуйте 3D-сканування для перевірки веб-центральності в межах ± 1,5 мм. Коригувальні заходи включають механічне натискання або повторне проходження.
Q4:Чому у виробництві Н-променів є критичне управління залишковим стресом?
A4:Нерівне охолодження створює залишкові напруги, ризикуючи спотворенням під час обробки. Відпал стресу на 600 градусів гомогенізує внутрішні штами. Постріл Пінг вводить напруги стиснення для протидії напруженню. Моделі аналізу кінцевих елементів (FEA) прогнозують зони стресу. Неправильне управління призводить до передчасної збої втоми в додатках для навантаження.
Q5:Як автоматизовані системи перевірки використовуються в контролі якості Н-променя?
A5:Системи зору вимірюють товщину фланця та висоту веб -сайту на 3 0 м\/хв. Детектори екранного струму ідентифікують поверхневі тріщини до 0,1 мм. Алгоритми AI класифікують дефекти за допомогою конволюційних нейронних мереж (CNNS). Дані синхронізуються з ERP -системами для відстеження. Невідповідні промені позначаються за переробку або брухту.


